



Vystužený PVC Drop Stitch pre SUP
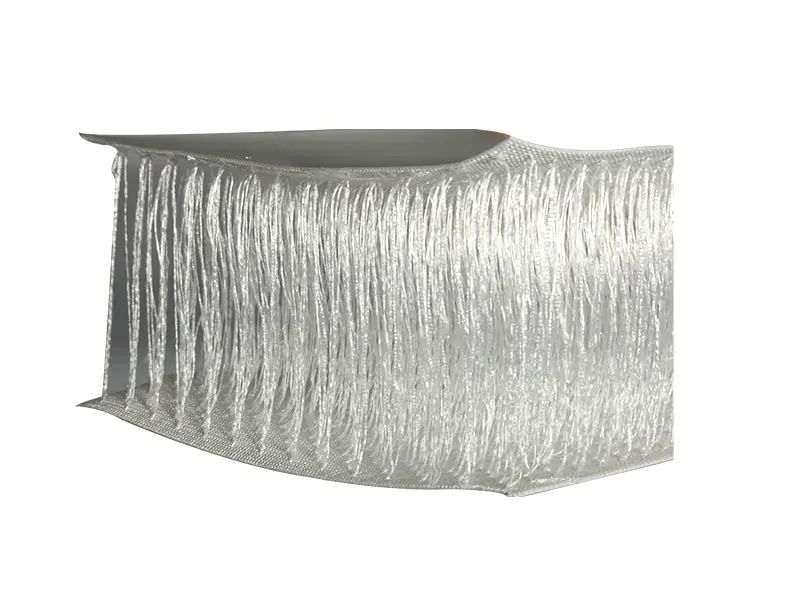
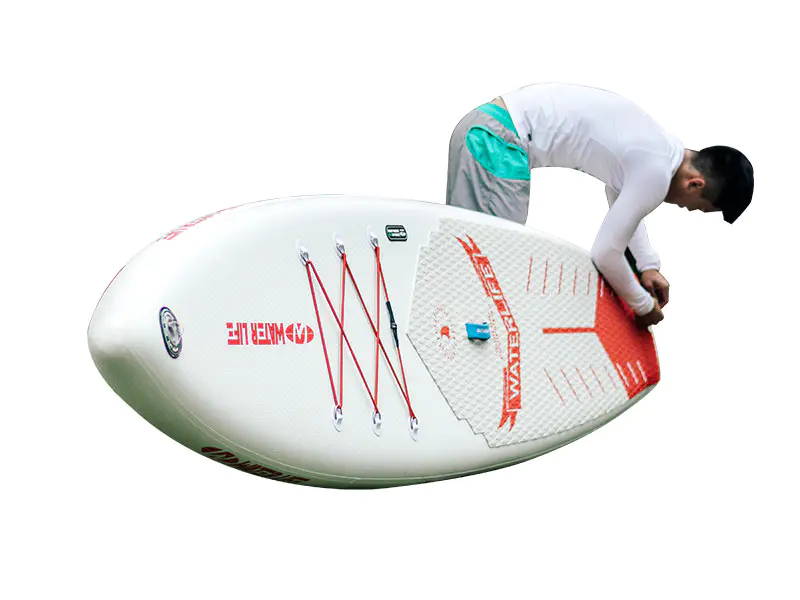
Vystužený PVC Drop Stitch pre SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Ako výstuž mení správanie drop stehov
Parametre materiálu
Kam ide látka v zostave SUP
Palubný panel
Horný stehový panel tvorí plochu na státie. Vystuženie tu kontroluje priehyb paluby a podporuje väzbu trakčnej podložky EVA.
Panel trupu
Spodný panel používa rovnakú vystuženú tkaninu. Náterová hmota na tejto ploche je často špecifikovaná na hornom konci rozsahu, aby odolala oderu pri štarte na pláži a kontaktu s plytkou vodou.
Rail Band
Bočná koľajnica spája palubu a trup. Vystužený PVC Drop Stitch pre SUP je privarený k tkanine bočnej steny potiahnutej PVC a šírka pásu definuje hrúbku a obrys dosky.
Vystuženie nosa a chvosta
Dodatočné záplaty z rovnakej látky sú privarené na prednej a zadnej časti, aby absorbovali nárazy a ukotvili zostavy ventilového a rebrového boxu.
Otázky týkajúce sa výroby a zdrojov
Na aký tlak hustenia by sa mala testovať hotová doska?
Vystužený PVC Drop Stitch pre SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Ako výstuž ovplyvňuje hmotnosť hotovej dosky?
Zosilnený drop steh pridáva 15% až 25% k hmotnosti panelu v porovnaní so štandardným drop stehom rovnakej hrúbky. V prípade dosky 10'6" s jadrom 120 mm, vystužené panely paluby a trupu zvyčajne pridávajú 1,2 kg až 1,8 kg k dokončenej doske. Výrobcovia by mali upraviť šírku pásu koľajníc alebo rozloženie príslušenstva, aby sa kompenzovalo miesto, kde je cieľová hmotnosť dosky stanovená maloobchodnou špecifikáciou.
Dá sa tkanina zvárať horúcim vzduchom namiesto HF?
Zváranie horúcim vzduchom sa používa na pásy koľajníc a opravy záplat, ale primárny spoj medzi palubou a trupom na vystužených prešívaných paneloch sa bežne spája vysokofrekvenčným zváraním. Teplovzdušné zváranie panelov prešívaných stehov vyžaduje obojstranný proces ohrevu a starostlivé riadenie teploty, aby sa predišlo zrúteniu vertikálneho poľa priadze na línii švu. Pevnosť v odlupovaní by mala byť overená na skúšobnom kupóne z každej výrobnej šarže.
Čo spôsobuje delamináciu medzi povlakom a sústavou priadzí?
Delaminácia v kotviacich bodoch priadze je výsledkom nedostatočného preniknutia povlaku do sieťoviny počas výroby alebo prehriatia počas zvárania. Pevnosť ukotvenia zvislých nití by sa mala overiť skúškou vytiahnutím na štvorcovej vzorke 50 mm. Hodnoty pod 250 N indikujú problém s priľnavosťou povlaku na vstupujúcej tkanine, nie problém zvárania.
Skladovanie a spracovanie
- Rolky vystuženého PVC Drop Stitch pre SUP skladujte na suchom mieste pri teplote 15 °C až 25 °C, položené vodorovne na stojane s jadrom. Neklaďte kotúče viac ako dva na seba, pretože stláčanie poškodzuje vertikálne pole priadzí.
- Pred rezaním nechajte kotúče dosiahnuť teplotu v dielni 24 hodín. Tkanina na prešívanie za studena je menej poddajná v kotviacich bodoch priadze a môže prasknúť počas strihania alebo umiestňovania panelov.
- Použite ostrú rotačnú rezačku alebo CNC rezací stôl. Pred zváraním skontrolujte každú odrezanú hranu, či nie je uvoľnená alebo ťahaná priadza; vyčnievajúce nite narúšajú konsolidáciu zvarového švu.
- Udržiavajte vysokofrekvenčné zváracie elektródy a nástroje bez zvyškov PVC. Nahromadenie zvyškov spôsobuje nerovnomerné zahrievanie a lokalizované zrútenie štruktúry stehu na šve.
- Hotové dosky skladujte vyfúknuté a ploché alebo čiastočne nafúknuté na 5 psi na tienenom mieste mimo dosahu priameho slnečného žiarenia. Predĺžené skladovanie pri plnom tlaku v horúcom prostredí urýchľuje stratu zmäkčovadla vo zvarových švoch.